 FILM DTF TEXTILE
 Film UV DTF
 Film TPU UV DTF
 Poudre TPU DTF
 Ressources


Technologie d'impression DTF
L’impression directe sur film est souvent présentée comme une technologie unique, mais il est plus juste de la considérer comme un système : une chaîne de consommables et de machines où chaque maillon influe sur le fonctionnement du suivant. Ce guide détaille chaque composant — film, encre, poudre, imprimante, tunnel de séchage et presse à chaud — et explique comment les choix de qualité et de compatibilité à chaque étape contribuent au résultat final.
Une impression, six décisions
Chaque impression DTF apposée sur un vêtement est le fruit de six choix techniques distincts : le film d’impression, l’encre formant l’image, la poudre fixant le tissu, l’imprimante déposant l’encre, le tunnel de séchage et la presse de transfert. Une faiblesse à n’importe quel maillon de cette chaîne se répercute sur le produit final, quelle que soit la qualité des cinq autres étapes.
Ce guide est divisé en deux parties. La première traite des consommables (film, encre et poudre), c'est-à-dire les matériaux utilisés à chaque impression et qui déterminent le niveau de qualité minimal de vos tirages. La seconde partie aborde les machines (imprimante, tunnel de séchage et presse à chaud), soit le matériel qui permet d'atteindre ce niveau de qualité de manière constante et efficace, impression après impression.
Film PET : le substrat dont tout le reste dépend
Le film PET (polyéthylène téréphtalate) sert de support à l'impression. Il contient l'encre pendant l'impression, la transporte dans le tunnel de polymérisation où la poudre thermofusible y adhère, puis dépose le transfert polymérisé sur le tissu par pressage à chaud. Chaque propriété du film – sa transparence, sa stabilité thermique et sa régularité dimensionnelle – influe directement sur l'impression à chaque étape ultérieure.
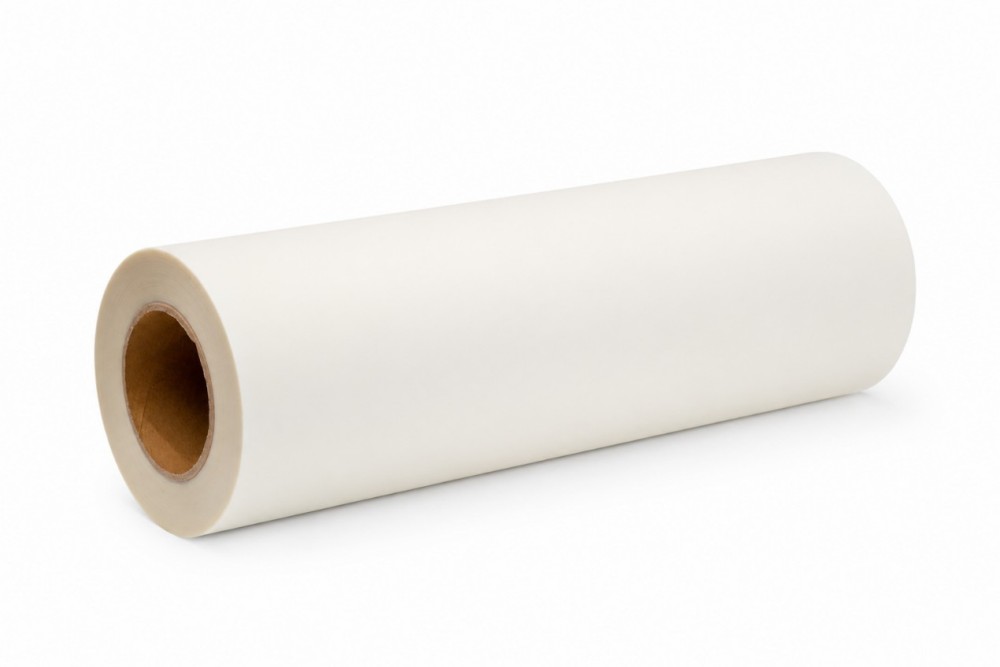
Tous les films PET ne se valent pas. On trouve principalement sur le marché deux catégories : le PET pur et le PET chargé de charges minérales, comme le carbonate de calcium. Le PET pur conserve sa transparence et sa stabilité dimensionnelle même après plusieurs cycles de chauffe. Le PET chargé est moins cher à produire, mais il jaunit après cuisson, sa transparence est réduite et il présente des irrégularités de retrait visibles sur l’impression finale, notamment au niveau des détails fins et des encres claires.
Encre DTF : Chimie des pigments et canaux de couleur
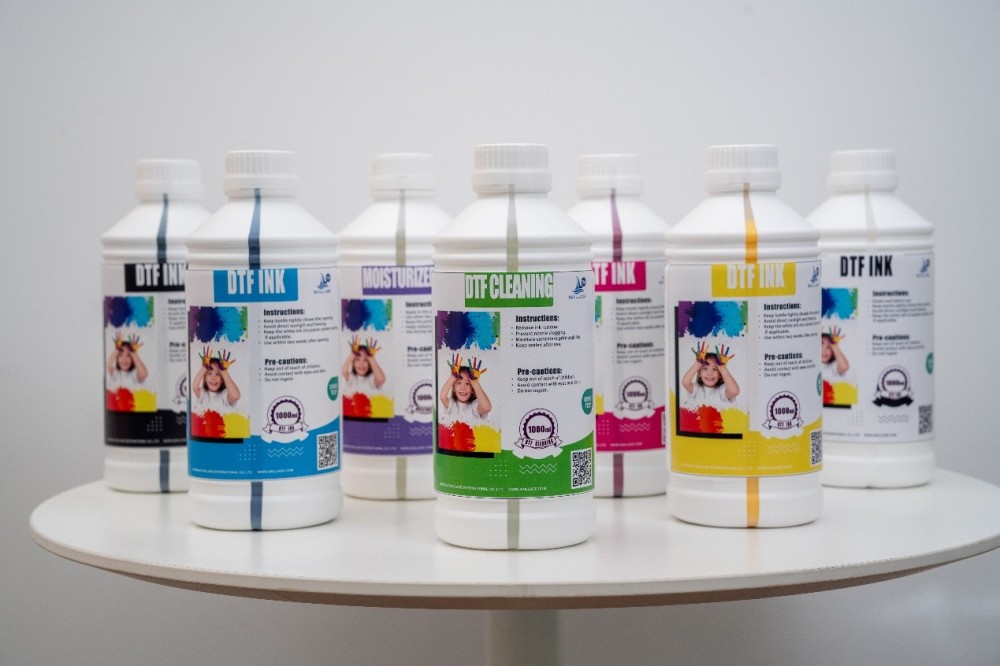
L'encre DTF est une encre pigmentée spécialement formulée pour l'impression sur film PET et le collage sur tissu par fusion à chaud. Elle se distingue des encres jet d'encre classiques par la taille de ses particules, sa viscosité et son comportement au séchage ; des propriétés qui doivent être adaptées à la fois à la technologie de la tête d'impression et à la surface du film pour un résultat optimal.
Le nombre de canaux d'encre dans une imprimante détermine directement la gamme de couleurs. Les configurations standard utilisent le CMJN et le blanc. Les configurations étendues ajoutent l'orange, le vert, le cyan clair et le magenta clair (jusqu'à 9 canaux au total), élargissant ainsi la gamme imprimable pour inclure les couleurs Pantone, les teintes fluorescentes et les dégradés subtils que les systèmes à 4 couleurs ne peuvent pas reproduire avec précision.
Poudre thermofusible : Le pont adhésif
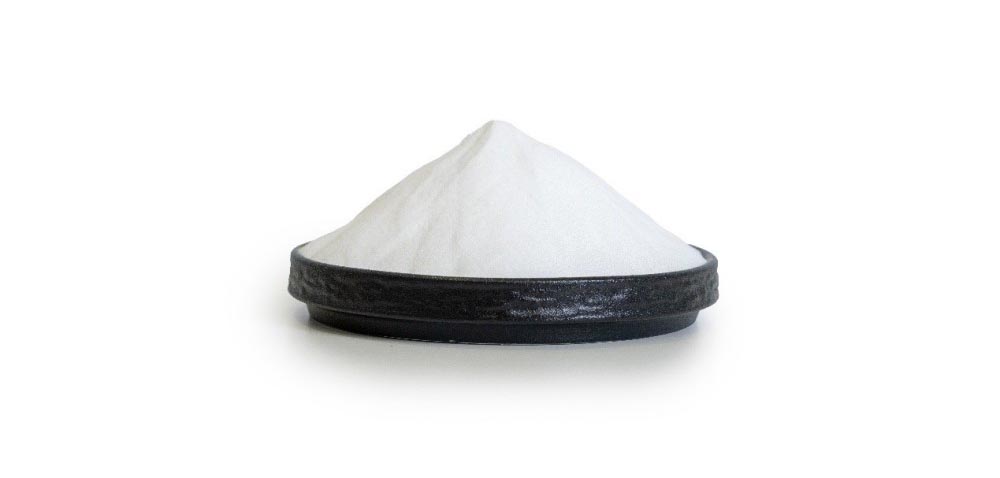
La poudre thermofusible est appliquée sur la couche d'encre imprimée encore humide, puis polymérisée dans le tunnel où elle fond et forme une liaison adhésive entre l'encre et le tissu lors du pressage à chaud. La granulométrie, le point de fusion et la couleur de la poudre influent sur le résultat final.
La couleur de la poudre est un paramètre souvent négligé. La poudre blanche est le choix standard pour les tissus clairs et blancs, mais sur les vêtements foncés ou très saturés, la couche adhésive blanche fondue n'atteint pas une opacité totale. Une légère translucidité subsiste, particulièrement visible sur les bords du transfert et dans les zones où l'encre est fine, laissant apparaître légèrement la couleur foncée du tissu. La poudre noire résout ce problème sur les vêtements foncés en restant invisible après fusion, mais elle est inadaptée aux tissus clairs pour la même raison, mais inverse.
L'imprimante DTF : quand la couleur rencontre la précision
L'imprimante est le moteur central du système ; elle est responsable du dépôt d'encre sur le film avec la résolution, la fidélité des couleurs et la régularité dont dépend le reste de la chaîne. Trois spécifications sont primordiales : le nombre de canaux de couleur (déjà abordé), la résolution de la tête d'impression et, surtout, la gestion de l'encre blanche.
La gestion de l'encre blanche mérite une attention particulière car elle est la principale cause d'arrêt des imprimantes DTF dans l'ensemble du secteur. Sans circulation active, les particules de dioxyde de titane se déposent en quelques heures d'inactivité, provoquant l'obstruction des buses et pouvant endommager irrémédiablement les têtes d'impression, le composant le plus coûteux d'un système DTF.
Le tunnel de polymérisation : là où se décide l'adhérence
Après l'impression, le film passe dans un tunnel de polymérisation où la poudre thermofusible est chauffée jusqu'à son point de fusion. Cette étape détermine la résistance finale de l'adhérence et la tenue au lavage de chaque impression ; elle tolère beaucoup moins les imprécisions qu'il n'y paraît.
Un sous-cuisson empêche la fusion complète de la poudre, ce qui entraîne un défaut d'adhérence après quelques cycles de lavage. Un sur-cuisson peut déformer le film PET, compromettant la précision d'impression des détails fins. La seule façon d'éviter systématiquement ces deux problèmes est un contrôle de température indépendant et par zone, synchronisé avec la cadence d'impression. Un four externe, en revanche, découple complètement le processus de cuisson de l'impression et introduit des goulots d'étranglement et des variations de température.
Presse à chaud : température, temps, pression
La presse à chaud transfère l'impression fixée du film au tissu ; cette étape repose sur trois variables qui agissent de concert : la température, le temps de maintien et la pression appliquée. La combinaison optimale dépend à la fois du type de tissu et des spécifications de pelage du film.
Pourquoi la vue système est plus importante que n'importe quelle spécification individuelle
L'erreur la plus fréquente et la plus coûteuse dans la production de films DTF est de choisir chaque composant en fonction de ses spécifications individuelles, sans considérer le système dans son ensemble. Une imprimante 9 couleurs optimisée pour une chimie d'encre spécifique sera moins performante si elle utilise une encre générique. Un film choisi uniquement pour son prix bas peut ne pas réagir de manière prévisible au profil de température de polymérisation spécifique de l'imprimante. Une poudre choisie sans tenir compte de la couleur du vêtement crée des défauts visibles, quelle que soit la qualité de l'imprimante ou du film.
Chacun des six composants présentés dans ce guide interagit avec au moins deux autres. La composition chimique de l'encre doit correspondre aux spécifications de la tête d'impression et au revêtement absorbant du film. Le film doit réagir de manière prévisible au profil de température du tunnel de polymérisation. La couleur de la poudre doit correspondre à celle du vêtement et son point de fusion doit être compatible avec les réglages du tunnel de polymérisation et de la presse à chaud. C'est grâce à ces interactions que les systèmes intégrés et testés par étalonnage surpassent systématiquement les combinaisons de composants provenant de différents fournisseurs.